
六氟化硫氣體回收裝置技術要求與操作規范
電力行業作為SF?的最大使用領域,設備檢修、退役過程中的氣體回收與凈化處理已成為溫室氣體管控的關鍵節點。現行標準DL/T 1553—2025(替代DL/T 1553—2016)進一步明確了SF?氣體回收、回充及凈化處理的技術要求和工作流程。本文依據該標準,結合SF?回收裝置的典型技術特征,對回收作業的規范執行進行系統梳理。
2 標準框架下的裝置與材料要求
DL/T 1553—2025對SF?氣體凈化處理工作涉及的裝置、儀器與材料作出了明確規定,構成回收作業合規性的基礎門檻。
2.1 裝置合規性
標準要求SF?氣體回收回充裝置應符合DL/T 662.1的相應要求,凈化處理裝置應符合DL/T 1353的規定。這意味著裝置的設計、制造與性能須通過行業標準的檢驗與認證,而非僅依據廠商技術條件。
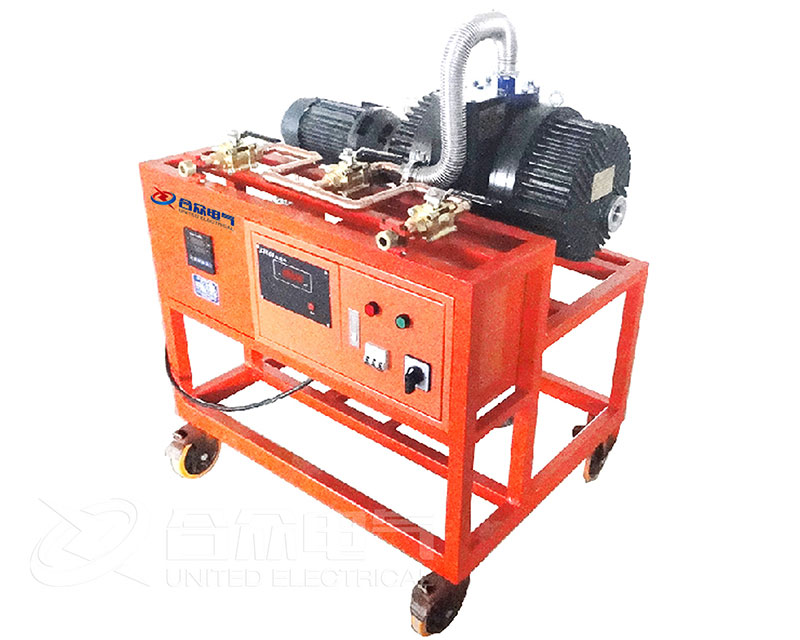
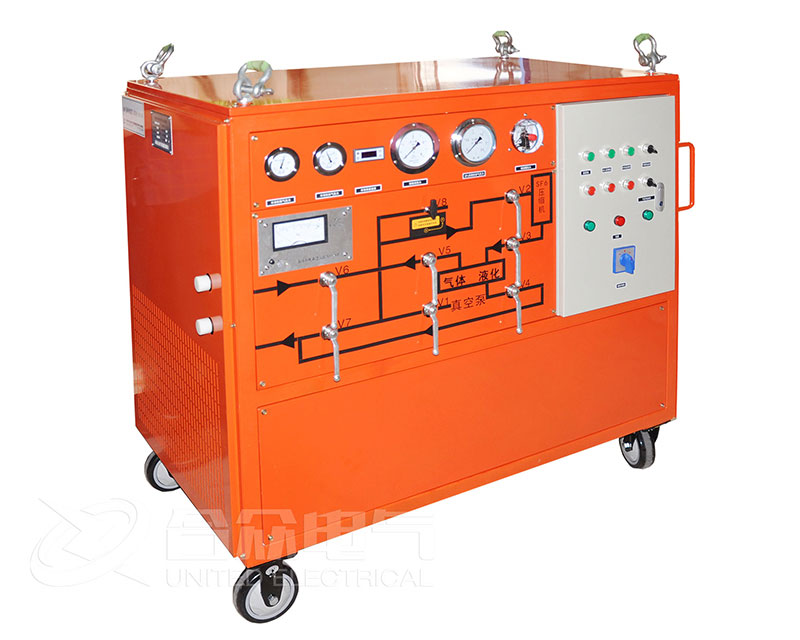
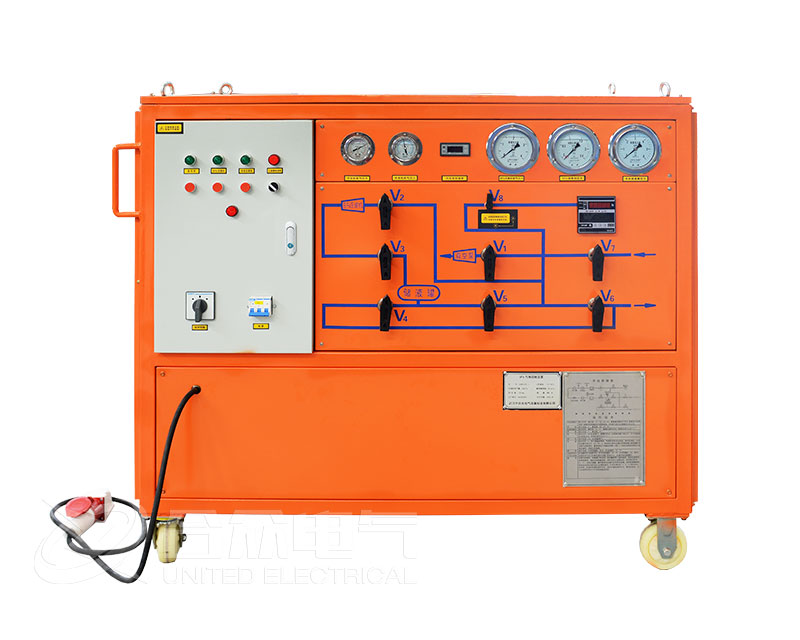
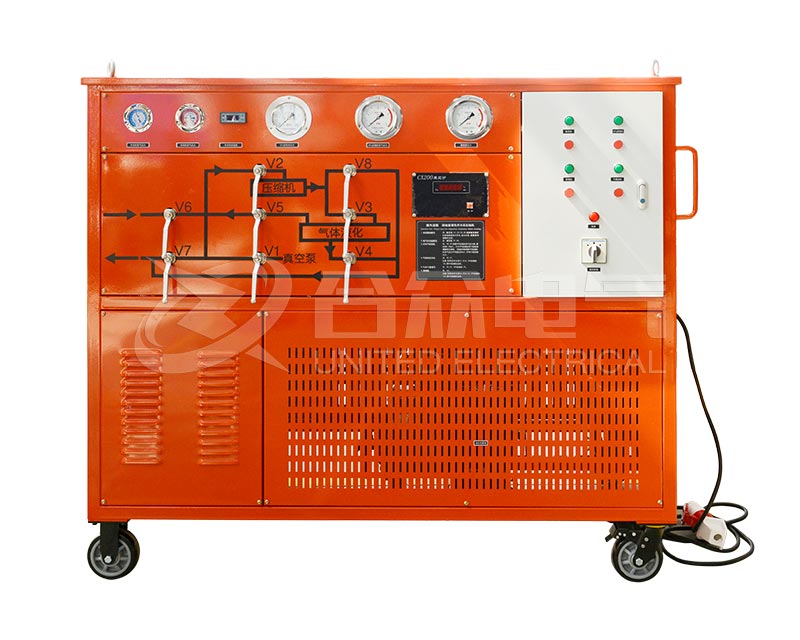
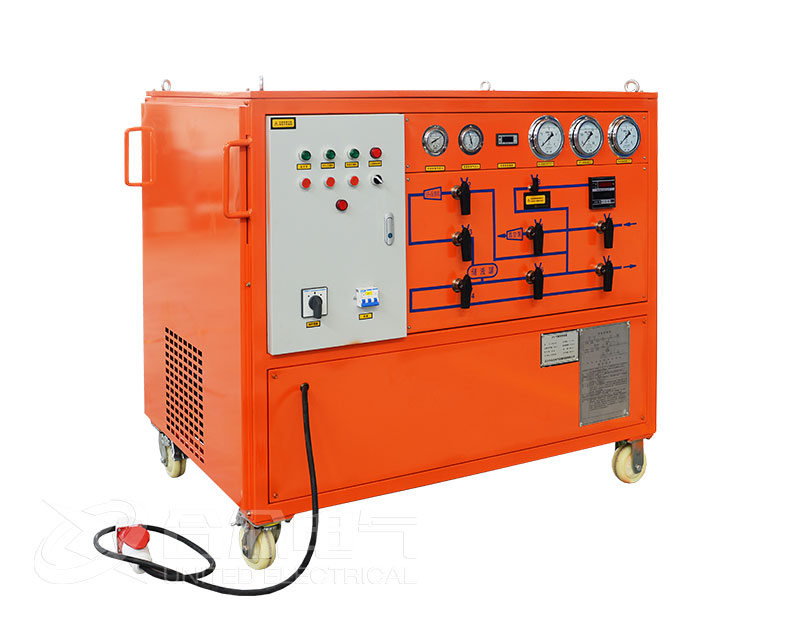
從裝置功能配置看,典型的SF?回收裝置需集成以下核心模塊:壓縮機系統(含無油潤滑設計)、真空泵系統、冷凝液化系統、干燥過濾凈化系統以及儲液罐與控制系統。其中,壓縮機的無油化是保障回收氣體不受潤滑油污染的關鍵,日本行業實踐表明,潤滑油污染是回充氣體質量劣化的首要因素,無油壓縮與無油真空泵已成為現代回收裝置的基本配置。
2.2 管路與儲氣容器
標準對管路和壓力容器提出了具體指標:
| 項目 | 要求 |
| 管路材質 | 金屬鎧裝波紋管或鋼絲編織橡膠軟管 |
| 管路工作壓力 | ≥ 5 MPa |
| 鋼瓶顏色 | 銀灰色 |
| 鋼瓶標準 | 符合GB/T 5099.3,具檢驗合格證 |
| 儲氣罐最高儲氣壓力 | ≥ 5 MPa,符合GB 150 |
充裝環節須嚴格控制灌裝量。國際操作規范明確要求儲存容器不得超量灌裝,且回收儲罐的設計壓力需滿足至少50 bar(約5 MPa)的要求。這與標準中儲氣容器壓力指標相呼應,共同構成壓力安全底線。
2.3 工作場所要求
標準將工作場所區分為固定式與移動式兩類,并提出了差異化的安全配置要求。
固定式凈化處理工作場所應分區設置待處理氣體存放區、凈化處理車間、稱重區、合格氣體存放區及分析實驗室等功能區域。處理車間和儲存區域須安裝SF?泄漏報警裝置,并與墻下部通風設施聯動,確保空氣中SF?含量不超過1000 μL/L,氧氣含量不低于18%。
移動式作業雖場所條件受限,但泄漏報警與通風要求不降低。作業區域須設置明顯隔離標識,保持通風良好。這一規定針對變電站現場回收作業的典型場景,將安全防護從固定廠房延伸至移動作業點。
3 回收處理工藝流程與技術要點
3.1 分段式回收模式
SF?回收的氣體壓力隨回收進程逐步降低。設備氣室初始壓力通常在0.4至0.6 MPa(表壓),隨著氣體抽出,壓力逐漸降至負壓。為兼顧效率與回收率,現代回收裝置普遍采用分段回收策略。
有專利技術將回收過程細分為正壓高回收模式、正壓低回收模式與負壓回收模式三個階段:正壓階段可開啟多臺壓縮機并聯抽取;壓力降至一定閾值后僅保留單臺壓縮機運行;當設備內壓力低于大氣壓時,切換至真空壓縮機或真空泵串聯運行,將氣室內氣體抽至極限真空度。另一典型工藝描述為:帶壓回收階段控制壓縮機進氣壓力在0.1至0.2 MPa,冷凝壓力達3至4 MPa時SF?液化;當進氣壓力降至0 MPa時,啟動真空泵進行負壓回收,直至真空度達到20 Pa后停機。
這種分段設計的技術邏輯在于:正壓階段氣體密度高,壓縮機效率最優;負壓階段壓縮機抽氣能力急劇下降,須依靠真空泵維持進氣壓力,使壓縮機在有效工作區間內運行。日本學者亦指出,真空下回收所需時間約為正壓回收的2倍,因此壓縮與真空系統的高效匹配是縮短回收周期的關鍵。
3.2 凈化處理與干燥過濾
回收氣體在液化儲存前后均需經過凈化處理,以去除水分、分解產物(如SO?、HF)及顆粒物。標準要求SF?氣體檢測儀器應能完成GB/T 12022中新氣檢測項目的全部指標,這為凈化效果提供了判定依據。
典型回收裝置的凈化系統采用三級過濾配置:顆粒過濾器去除粉塵與機械雜質,干燥過濾器(分子篩或活性氧化鋁)吸附水分,專用吸附劑脫除氣態分解產物。處理后氣體純度應達到≥99.9%,微水含量≤60 ppm,油分<10 μg/g,過濾精度可達0.02 μm。部分高端裝置配備真空加熱再生功能,可在不拆卸濾芯的情況下對干燥劑進行活化再生,延長耗材使用壽命并減少更換頻次。
3.3 液化儲存與回充
回收的SF?氣體通過壓縮與冷凝轉化為液態儲存,體積縮減比約1:150。液化冷凝器將高壓SF?氣體冷卻至液態后灌入儲液罐,儲液罐設計壓力通常為4 MPa(常溫)。回充時,液態SF?經電加熱氣化器轉化為氣態,經減壓、過濾后充入設備,充氣終壓力一般控制在0.8 MPa以內。
4 操作安全與防護要求
SF?氣體本身無毒,但其密度約為空氣的5倍,在密閉或半密閉空間中泄漏易導致窒息性缺氧。更值得警惕的是,設備內經過電弧作用后的SF?會分解產生SO?、HF、SOF?等有毒腐蝕性產物,對操作人員構成化學危害。
4.1 人員防護
DL/T 1553—2025明確要求配備專用防護服、防毒面具、氧氣呼吸器、手套及防護眼鏡等安全防護用品,防護用品應符合GB 39800.6的規定,存放于清潔干燥的專用柜中,設專人保管并定期檢查。在回收含分解產物的氣體時,作業人員應全程佩戴呼吸防護裝備,作業區域保持通風。
4.2 操作技術安全
操作層面的安全要點包括:
-
閥門操作:開啟球閥應緩慢進行,防止壓力沖擊;
-
真空保護:真空泵前端應設置防油倒流裝置,避免停機時泵油進入管路系統;
-
超壓保護:壓縮機出口應設壓力保護,當冷凝壓力超過設定值時自動停機;
-
殘余氣體處理:若回收氣體含分解產物,作業完成后應及時用潔凈SF?對裝置管路進行沖洗,防止殘留酸性物質腐蝕內部組件。
4.3 儲氣容器管理
壓力容器的使用和管理須符合GB/T 150的規定。灌裝量應嚴格遵守設計限值,國際規范推薦每升儲存容積不超過1 kg SF?的充裝比。鋼瓶應定期檢驗,使用前確認檢驗合格證在有效期內。
5 結語
SF?氣體回收裝置的規范運行,既是電力設備檢修質量的保障,也是溫室氣體減排的剛性要求。DL/T 1553—2025從裝置合規性、場所安全配置、材料標準到操作防護,構建了完整的規范性框架。在實際作業中,運維單位應重點關注:回收裝置的無油化設計、分段回收的工藝參數控制、凈化過濾的耗材管理以及負壓階段的真空保持能力。隨著電力設備存量持續增長,SF?回收處理的規范化、專業化水平將直接影響電力行業的碳減排成效。
參考文獻
[1] 六氟化硫氣體回收回充裝置及方法:CN105084325A.
[2] DL/T 1553—2025 六氟化硫氣體凈化處理工作規程.
[3] SF?充氣及回收裝置:CN2938373Y.
[4] 分段式增壓、連續存儲的SF?氣體現場回收裝置:CN114857492A.
[5] 六氟化硫自動回收處理裝置:CN107289325B.
- 上一篇: 氧化鋅避雷器綜合測試儀試驗標準規程與應用
- 下一篇: 不同電流的直流電阻測試儀選型與試驗標準